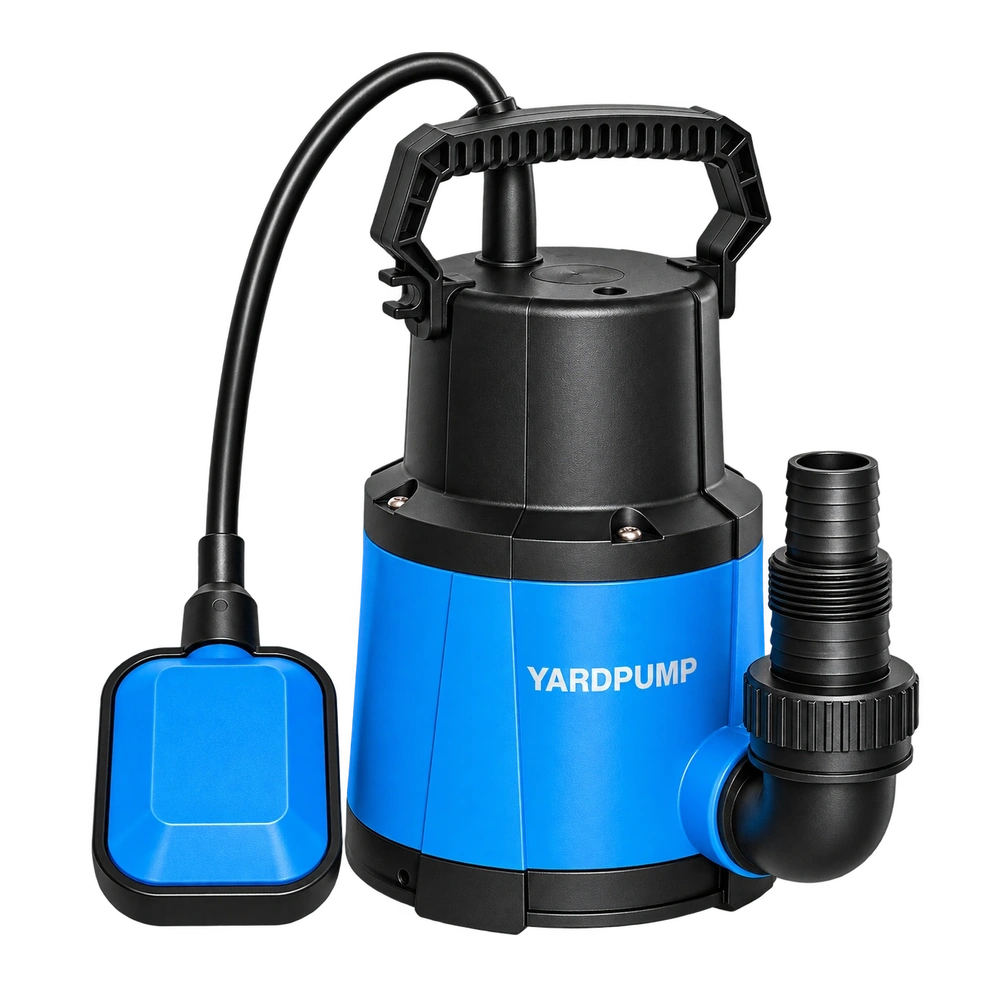
装配潜水泵时,发现骨架油封背面的环形弹簧掉进了油室。有的操作员把弹簧重新套上,觉得唇口还完整,就准备继续装机。这样处理是否够了?不能只凭装回去作决定。弹簧脱位可能同时伴随唇口翻转、切伤或弹簧永久变形;还要排查装配工具、轴端和压装过程,确认没有把同样的问题带入后续批次。
弹簧到底起什么作用?
这里讨论的是带紧箍弹簧的径向轴唇形密封,不是所有油封结构。弹簧与橡胶唇口共同形成设计要求的径向接触力,并帮助应对材料变化和磨损。弹簧不是越紧越好,随意剪短、拉长或换一个近似尺寸,都可能改变接触压力、发热和跟随能力。
弹簧掉落也不只是“少了一个配件”。它可能在启动后成为油室内的异物,影响邻近转动部件。发现脱落件,应隔离样机并清点完整性,不能直接通电观察是否漏水。维修和内部检查应由合格人员在断电隔离、处理储能后完成。
为什么会脱位?
原因可能发生在入厂前,也可能发生在装配中。包装挤压、搬运碰撞、存放不当,应与装配记录一起排查。压装时若只压唇口或局部施力,油封可能歪斜、变形;穿过轴端锐边、螺纹或键槽时,唇口受到拉扯,也可能影响弹簧位置。
不能看到一根掉落弹簧,就直接断言是供应商漏装。返件拆卸同样可能造成弹簧脱位。需要记录发现位置、样机是否已经运行、谁拆过、拆卸方向及照片。证据不足时,应保留“原因待查”,不要把推测写成结论。
| 观察结果 | 需要核对的地方 | 处理重点 |
|---|---|---|
| 运行前就发现脱位 | 包装、来料、压装和过轴过程 | 判断问题首次出现的步骤 |
| 唇口有翻边或切口 | 轴端过渡、保护套、工具 | 更换受损密封并纠正工艺 |
| 弹簧拉长或接头异常 | 零件版本、运输和装配拉扯 | 不以手工调整代替规格确认 |
| 仅拆卸后发现掉落 | 拆卸方式和原始状态证据 | 区分使用失效与拆卸影响 |
怎样制定可执行的返工规则?
将密封型号、材料、尺寸和弹簧要求锁定到批准图纸。由供应商或设计责任方明确:哪些情况允许重新定位,哪些情况必须更换总成。对于已经脱位、变形或无法确认唇口状态的量产件,直接更换合格密封通常比现场凭手感修整更容易控制风险。
返工还要检查轴面和座孔,不能只换油封。查明接触面是否划伤、座孔是否有毛刺、工具是否支承正确,并使用认可的润滑或保护方法。润滑剂并非任意油脂都可以,必须兼顾弹性体、介质和工艺要求。不能用胶水把弹簧“固定住”,除非设计与密封供应商明确批准了该工艺。
采购验收怎样避免只看外观?
假设某批抽样发现2件弹簧脱位,这只是示例,不代表任何工厂的发生率。下一步应隔离相关范围,追溯相同密封批次、工具和装配班次,再按调查结果确定扩大检查及返工方案。不能把“其余外壳没有漏水”当作内部状态合格的证明。
返工后,应完成适用于该结构的密封和整机安全检验,并保留更换件、操作人和放行记录。气密合格不必然覆盖全部浸水寿命,短时间不漏也不等于长期可靠。若问题来自装配工具,验证应包括工艺修正后的连续样件,避免只修好一个演示样机。
常见问题
不带弹簧的油封是不是质量差?
不是。密封结构根据介质、速度、润滑和排除污染等要求设计,不能把有无弹簧单独当作质量等级。
掉落弹簧装回去,手转顺畅就能用吗?
手转只能提供有限信息,不能证明唇口、弹簧和密封性能都恢复。应执行批准的返工与检验规则。
返件里发现弹簧脱落,能直接认定失效原因吗?
不能。先保留原始证据,排查运行和拆卸影响,再确认它是原因、结果还是拆卸过程中产生的现象。