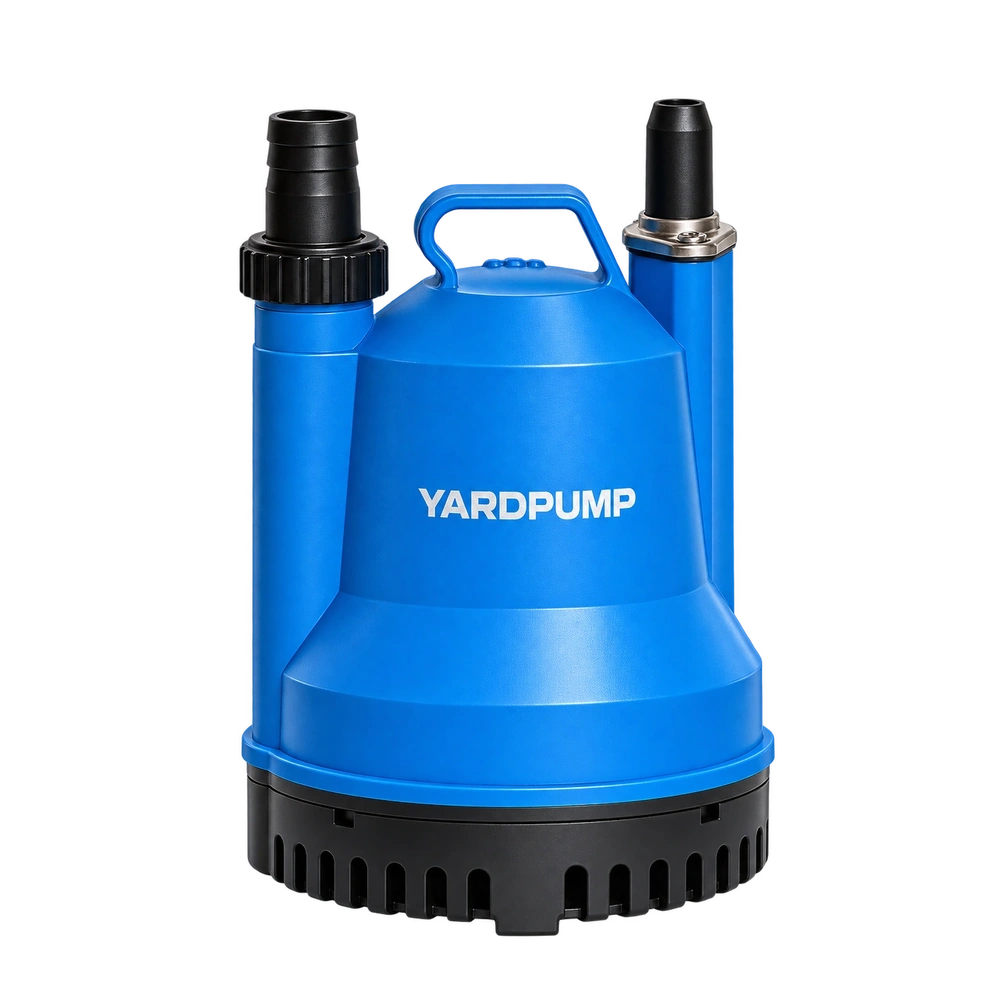
以一个典型的密封盖渗漏提问为例:“塑料泵盖渗水,把螺丝再拧紧一点行不行?”不能把增加扭矩当作通用止漏办法。螺钉的拧紧扭矩只是装配输入,密封真正需要的是合适、均匀且能保持的夹紧力。塑料螺纹滑牙、柱体开裂或盖板翘曲,反而可能由过度紧固引起。已使用的泵应先断电隔离,再由合格人员查漏点。
扭矩为什么不等于夹紧力?
扭矩的一部分消耗在螺纹和支承面摩擦上,另一部分才与建立预紧有关。摩擦随螺钉表面、润滑、塑料材料、孔尺寸及装配过程变化。因此,即使用同一扭矩,两套接头得到的夹紧状态也可能不同。
直接旋入塑料的成形螺钉,还包含形成螺纹所需的阻力。驱动过程中某个峰值不一定代表密封面已经获得足够夹紧力。金属嵌件结构又有另一套受力路径,不能照搬塑料自攻结构的参数。
塑料件还有时间和温度因素
塑料在持续受载及温度作用下可能发生蠕变或应力松弛。刚装完达到的夹紧状态,未必在温度循环和长期浸水后完全保持。密封圈、盖板刚度及紧固点分布,也共同影响接触压力。
这并不意味着所有塑料接头都需要定期补拧。未经批准反复补拧,可能损伤螺纹或把壳体拉变形。正确做法是在设计和工艺验证中确认夹紧保持及密封耐久,再按制造商的维护要求执行。
样品阶段怎样建立合理紧固窗口?
由设计与工艺人员使用实际材料、孔径、螺钉和装配条件,识别旋入、贴合及失效过程,结合夹紧力或经过确认的替代指标评价。窗口应有足够工艺裕量,既不能使接头欠紧,也不能接近滑牙、开裂或密封压坏的边界。
| 需要区分的状态 | 可能观察到的现象 | 后续核查 |
|---|---|---|
| 未充分贴合 | 接合面间隙、密封接触不均 | 孔深、异物、螺钉长度和顺序 |
| 紧固过度 | 滑牙、柱体白化或裂纹 | 材料、孔径、工具及扭矩窗口 |
| 初始正常、耐久后松弛 | 温度循环后夹紧或密封变化 | 刚度、受力路径和长期保持 |
| 局部过紧、其他位置不足 | 盖板翘曲、漏点偏在一侧 | 紧固顺序及多点载荷分布 |
这里没有适用于所有型号的统一牛米值。结构、材料或螺钉改变后,原工艺参数是否仍有效,应重新确认。
生产控制不只是校准扭矩枪
工具校准是必要环节,但还要控制转速、拧紧程序、批头状态、螺钉批次及孔的实际质量。多螺钉密封盖需要明确顺序和分步方式,防止先把一侧拉到底,再用另一侧强行纠正。
保留异常装配记录和返修次数。已滑牙的孔不能靠更大的扭矩补救;未经批准更换更粗螺钉,也会改变应力和密封面位置。工位应有明确的隔离与处置规则,避免“拧不动就算完成”。
客诉漏水,怎样避免把证据拧没了?
首先确认是接合面、壳体裂纹、接管处还是电缆入口漏水。拍照、记录首次状态后,再按授权方案拆检。螺钉松动只是现象之一,可能来自原始装配不足、塑料松弛、外部载荷或零件损伤,不能直接等同于工人漏拧。
返件调查可核对螺钉规格、孔壁及柱体损伤、密封接触痕和盖板平面状态。若要比较残余松脱扭矩,要认识到它受摩擦与时间影响,不能把它反推为出厂夹紧力的精确数值。
常见问题
用螺纹胶能防止所有渗漏吗?
不能。胶与塑料的相容性、固化及返修要求都要确认,且它不能修复滑牙、盖板变形或错误的密封压缩。
金属嵌件是不是一定优于直接攻入塑料?
不一定。嵌件也需要考虑固定、应力集中、热膨胀和装配路径。选择应由载荷与寿命要求决定。
同一外壳换了树脂供应商,还能沿用原扭矩吗?
不能自动沿用。材料流动、尺寸、摩擦及长期受力行为可能变化,应按变更风险确认工艺和密封性能。